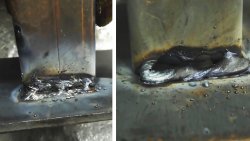
О степени влияния полярности на качество сварочного шва до сего времени не существует единого представления. Как известно, практика – критерий истины. Поэтому проведем несложный сварочный эксперимент на тавровых соединениях, составленных из деталей толщиной 10 мм. Одну сторону изделий будем приваривать с применением обратной полярности (плюс подаем на электрод, а минус – на изделие), вторую сторону – на прямой полярности (минус – на электрод, плюс – на изделие).

Пример сварки двух заготовок прямой и обратной полярностью
После завершения сварочного процесса детали разрежем пополам в поперечном направлении и оценим глубину проплавления металла при сварке на прямой и обратной полярности. Для большей объективности предстоящего эксперимента воспользуемся двумя одинаковыми тавровыми образцами. Одно изделие завариваем с применением электродов УОНИ 13/55, второй – с использованием электродов ОЗС-12.

Во всех предстоящих экспериментах используем сварочный ток величиной 140 А и электроды диаметром 4 мм. Колебательные движения электродом в процессе сварки не совершаем, а просто ведем его прямо по траектории сварки. Одну сторону изделия провариваем с применением обратной полярности. Затем изделие разворачиваем на 180 градусов и другую сторону варим с применением прямой полярности.

Второе изделие завариваем электродами ОЗС-12 также одну сторону на прямой полярности, другую – на отрицательной полярности при том же сварочном токе величиной 140 А. По субъективным ощущениям какой-то разницы при сварке двумя типами электродов не чувствуется.
Далее удаляем образовавшийся шлак постукиванием молотком, зачищаем сварные швы металлической щеткой и внимательно рассматриваем полученные результаты. Визуальный осмотр сварочных швов, выполненных разными электродами при прямой и обратной полярности, каких-то видимых различий не обнаруживает.
Распиливаем на пильном станке детали в поперечном направлении и рассматриваем сечение в плоскости поперечного разреза, полученное электродами УОНИ 13/55.

Немного заметно, что при сварке на обратной полярности сварочный шов проварился несколько глубже, чем при прямой полярности.

Подобный же эффект наблюдается и при рассмотрении сварных швов деталей, произведенных электродами ОЗС-12.

Итоги сварки
Подведем итоги. Наши незамысловатые эксперименты наглядно показали, что при сварке толстых металлов глубина проплавления не сильно зависит от типа полярности, которая влияет лишь на свариваемость деталей.